
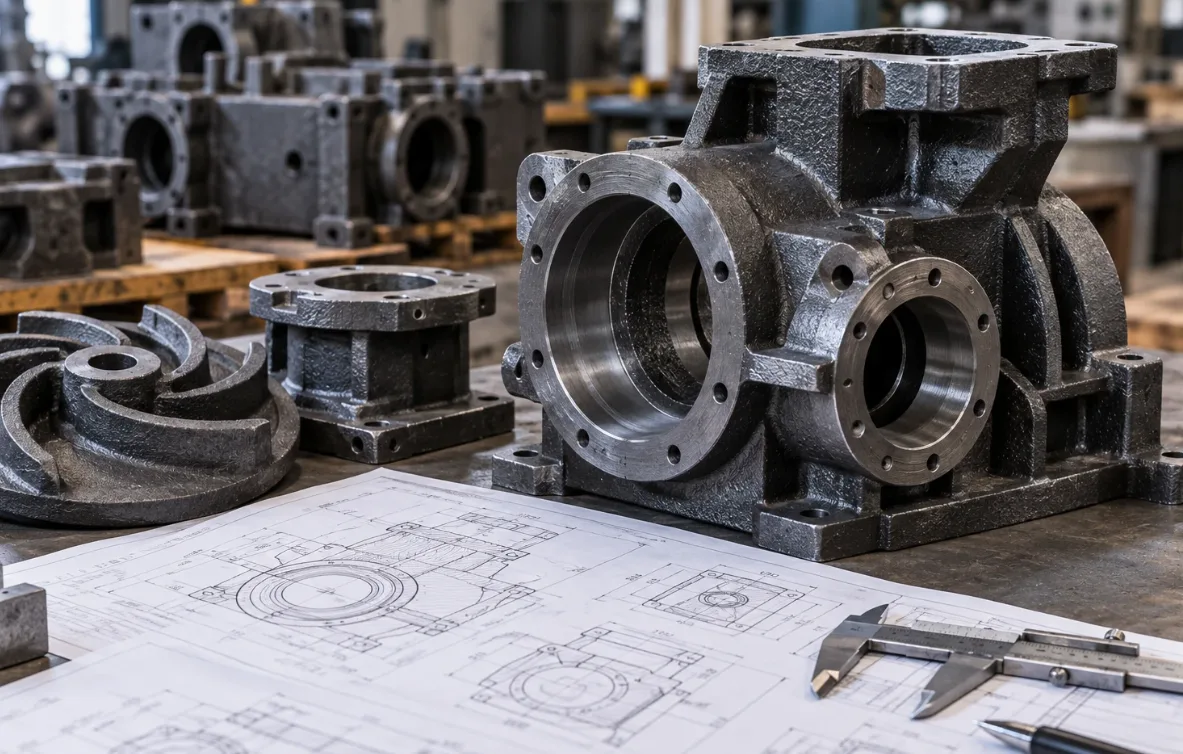
Изготовление чугунной детали по индивидуальному заказу начинается не с подготовки формы, а с получения технических данных. Производству необходимо понимать геометрию изделия, требования к материалу, условия эксплуатации и поверхности, которые должны соответствовать заданным размерам после механической обработки.
Если речь идет про изделия из чугуна на заказ, исходной информацией может быть рабочий чертеж, трехмерная модель, техническое описание или образец существующей детали. Для ремонтного производства важно также знать, в каком узле используется изделие и какие поверхности обеспечивают его сопряжение с другими компонентами.
Чертеж определяет технологические требования
Рабочий чертеж является основным источником информации для производства. Помимо общих размеров, он содержит сведения о допусках, посадках, отверстиях, резьбах, шероховатости и взаимном расположении элементов. Эти данные непосредственно влияют на конструкцию отливки и последующий маршрут обработки.
Какие сведения должны быть указаны
Исходные данные |
Зачем они нужны производству |
|---|---|
Габаритные размеры |
Для определения общей геометрии заготовки и требований к оснастке |
Размеры ответственных поверхностей |
Для определения припусков и последующей механической обработки |
Допуски и посадки |
Для планирования операций обработки и контроля |
Внутренние полости |
Для определения необходимости стержней и особенностей формовки |
Требования к материалу |
Для выбора соответствующего чугуна и контроля его характеристик |
Условия эксплуатации |
Для оценки требований к износостойкости, жесткости и другим свойствам детали |
Если чертежа нет
Для снятой с эксплуатации детали возможен другой порядок подготовки производства. Используют сам образец, доступную документацию, размеры сопряженных элементов и информацию о назначении детали. При необходимости геометрию восстанавливают по существующему изделию, после чего согласовывают технические требования перед изготовлением оснастки.
Материал и конструкция будущей отливки
Выбор чугуна связан с назначением детали. Производству необходимо знать, какие нагрузки испытывает изделие, подвергается ли оно интенсивному трению, работает ли в составе неподвижного корпуса или является частью подвижного механизма. Эти сведения помогают определить требования к материалу и технологии изготовления.
Что важно сообщить о назначении детали
какую функцию выполняет деталь в составе оборудования;
какие нагрузки действуют на нее в процессе эксплуатации;
есть ли контактные и изнашиваемые поверхности;
какие элементы соединяются с отливкой;
какие поверхности должны обрабатываться после литья;
предназначена ли деталь для нового оборудования или ремонта существующего узла.
Геометрия влияет на конструкцию оснастки
Сложная деталь с внутренними каналами, карманами или полостями требует иного подхода к формовке, чем простая массивная заготовка. При проектировании оснастки определяют поверхность разъема, положение стержней, технологические уклоны и систему подвода металла. Одновременно необходимо предусмотреть возможность получения требуемой геометрии после удаления литников и механической обработки.
Припуски и последующая механическая обработка
Чугунная отливка часто используется как заготовка для дальнейшей обработки. Поэтому на чертеже и в технологическом процессе необходимо разделять поверхности, которые должны оставаться литыми, и участки, где требуется получить окончательные размеры на станке.
Какие поверхности требуют особого внимания
Тип поверхности |
Что учитывается при производстве |
|---|---|
Посадочные поверхности |
Припуск и возможность получения заданной геометрии при обработке |
Отверстия |
Диаметр заготовки, расположение и последующая обработка |
Плоскости сопряжения |
Равномерность припуска и базирование детали |
Литые поверхности |
Требования к качеству без дополнительного снятия металла |
Резьбовые элементы |
Способ получения окончательной геометрии после изготовления отливки |
Что согласовывают перед запуском
Чертеж или согласованную техническую документацию.
Материал и требования к его свойствам.
Геометрию и особенности внутренних полостей.
Поверхности с механической обработкой.
Припуски и требования к окончательным размерам.
Необходимость изготовления или корректировки модельной оснастки.
Методы контроля отливки и готовой детали.
Для украинских предприятий такой формат подготовки особенно удобен при ремонтных заказах и промышленной кооперации. Когда оригинальная деталь отсутствует в продаже, производство может работать по чертежу, образцу или техническим данным существующего узла. При этом заранее согласованные требования уменьшают риск расхождений между литой заготовкой и готовой деталью.
Чем сложнее изделие, тем важнее передать производству не только его размеры, но и назначение, требования к материалу, особенности сопряжения и порядок дальнейшей обработки. Именно совокупность этих данных позволяет разработать технологию изготовления чугунной детали и обеспечить соответствие готового изделия исходной технической документации.